
طراحی جواهرات طلا با نرمافزارهای CAD: از ایده تا فایل چاپ
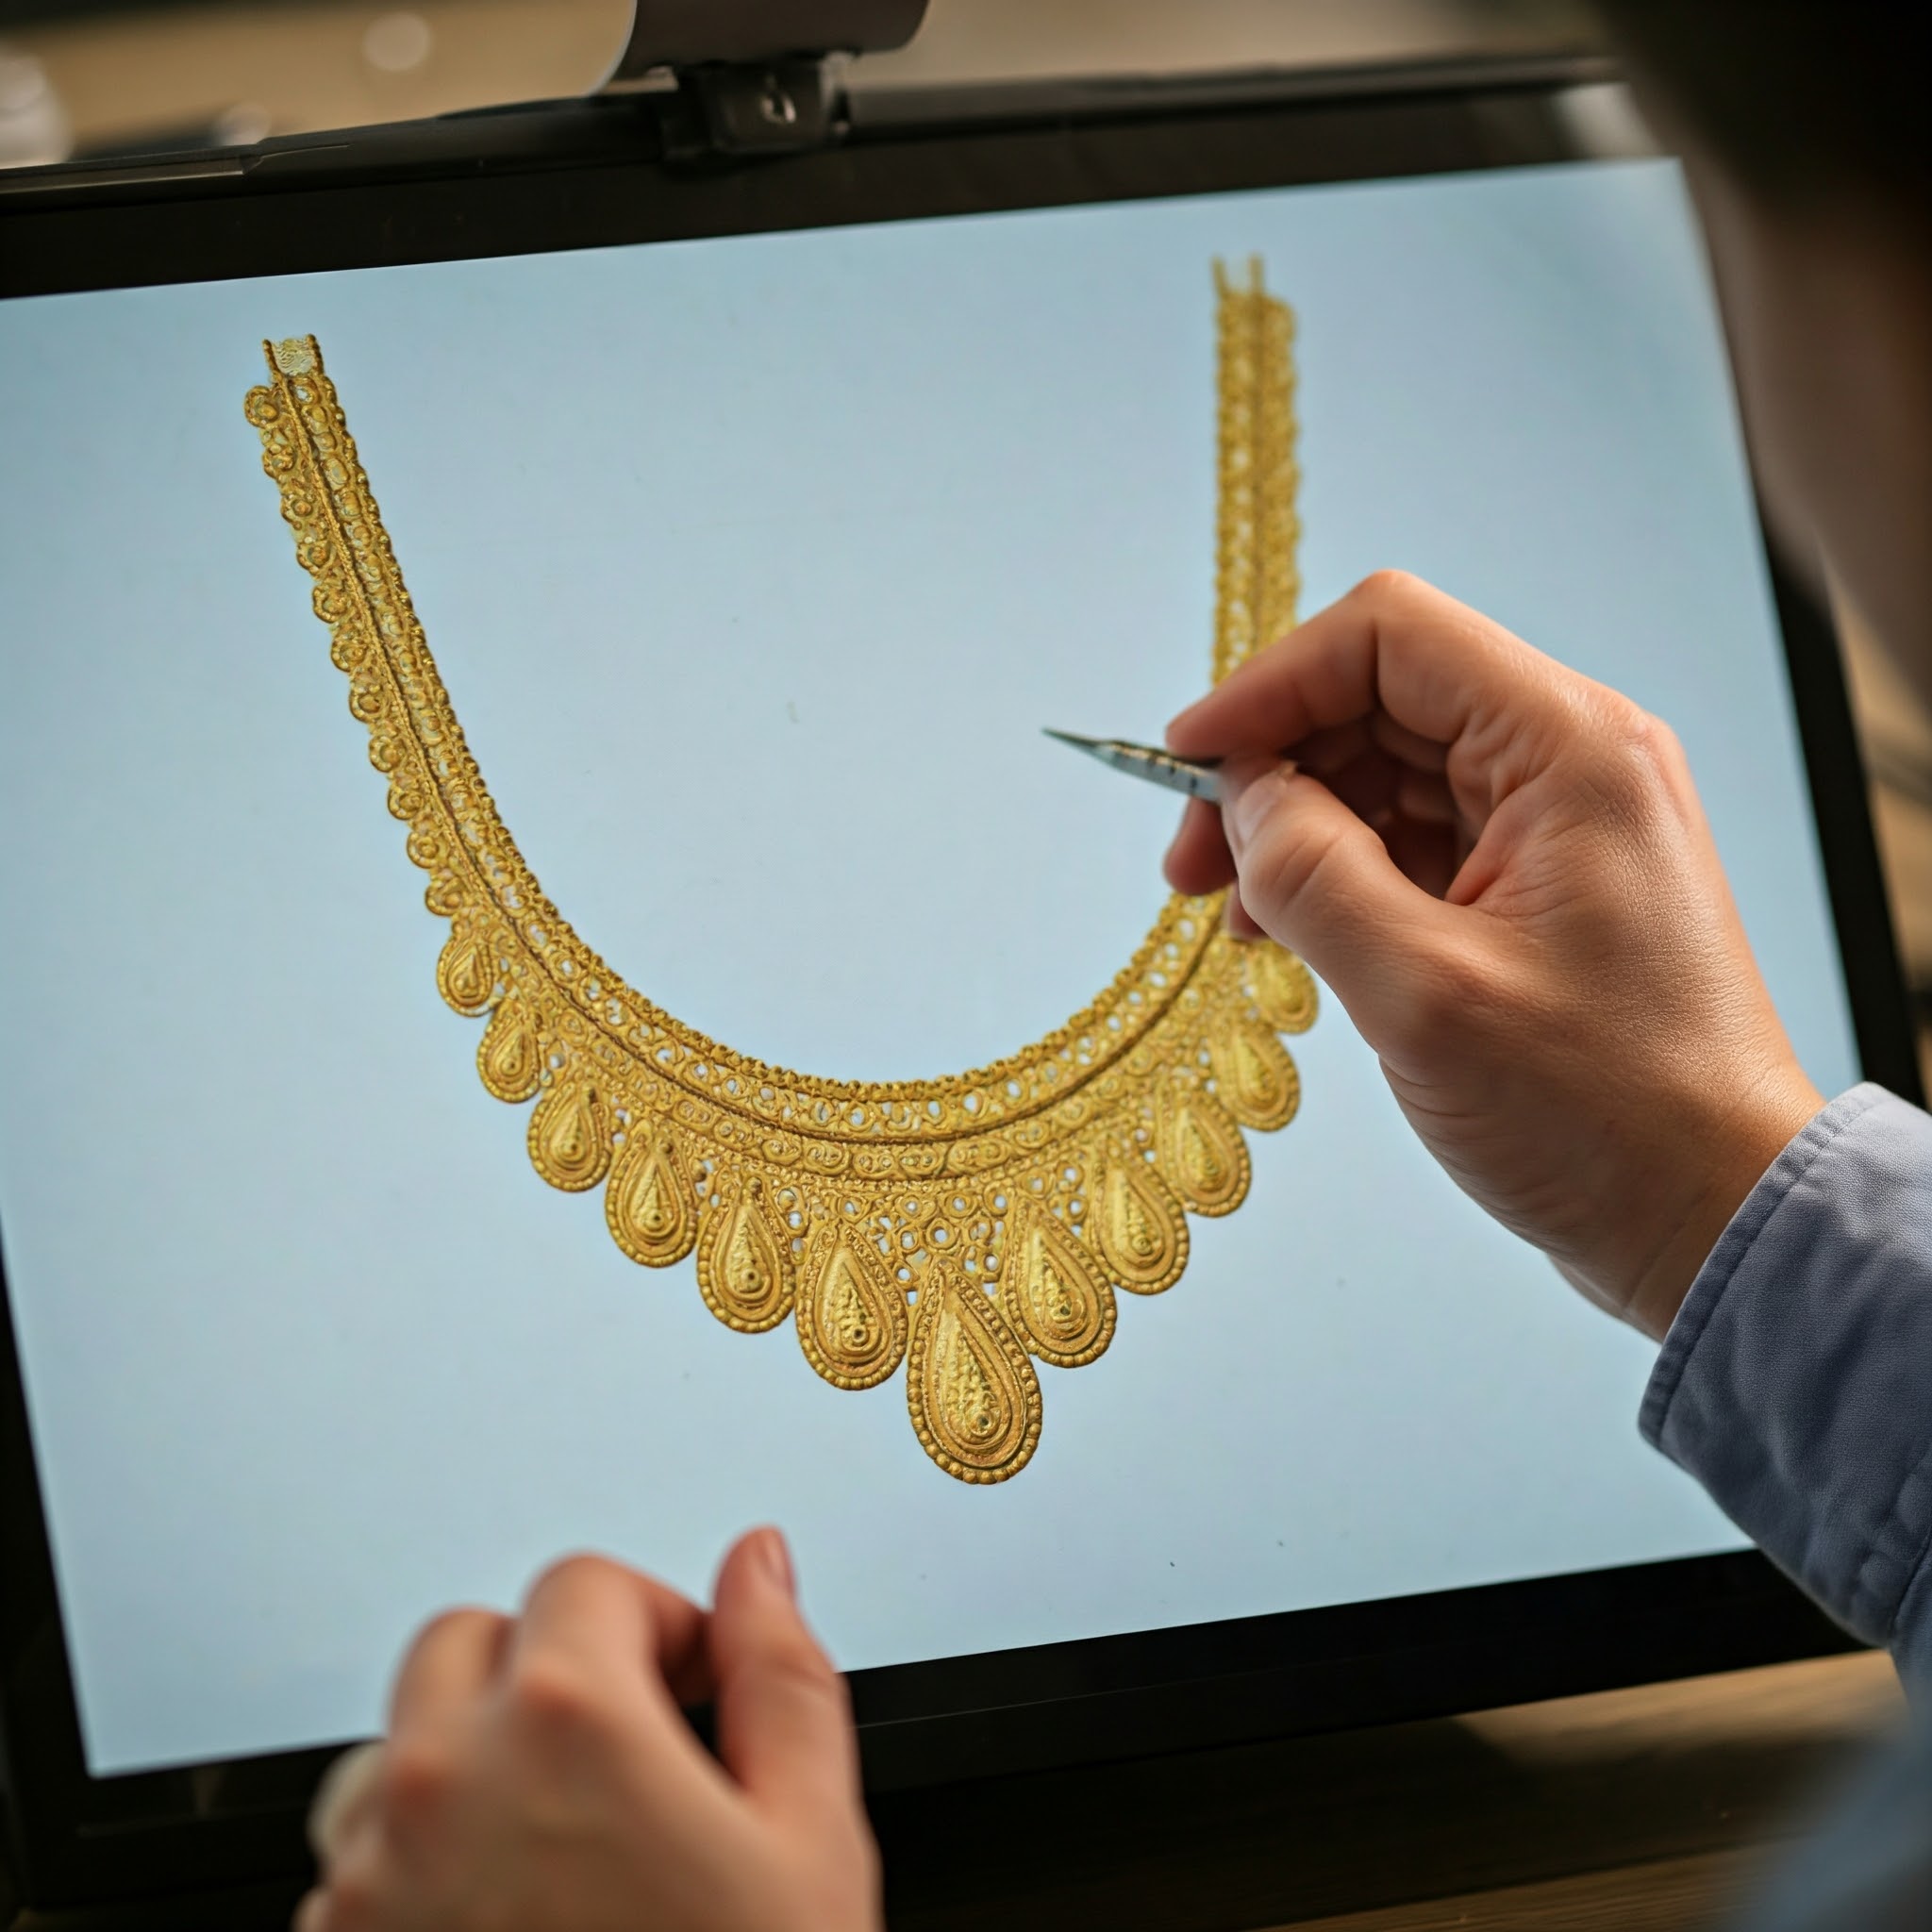
طراحی سهبعدی جواهر با نرمافزارهایی مثل Rhino و MatrixGold انجام میشود؛ مسیر کار از اسکچ و ابعاد واقعی شروع میشود و با رعایت ضخامت دیواره، تولرانس خانهٔ نگین و پاکسازی مش به فایل STL آمادهٔ چاپ میرسد.
طراحی سهبعدی طلا و جواهر یعنی ساختن یک مدل دیجیتال که دقیقاً میداند قرار است ریختهگری شود. ابزار غالب این کار Rhino بههمراه پلاگینهای جواهرسازی مثل MatrixGold است، اما نرمافزار مهمترین بخش ماجرا نیست؛ مهم این است که مدل شما ضخامت دیوارهٔ کافی داشته باشد، زیربرشهای غیرقابلچاپ نداشته باشد، خانهٔ نگینها با تولرانس درست ساخته شده باشد و مش خروجی بسته و بدون خطا باشد. مسیر کار همیشه ثابت است: اسکچ و ابعاد واقعی، مدلسازی حجم، کنترل ریختهپذیری، پاکسازی مش و در نهایت خروجی STL برای پرینتر موم یا رزین.
CAD کجای زنجیرهٔ تولید جواهر مینشیند
در کارگاه سنتی، مدل اولیه را مومکار با فرز و تیغه میتراشید و بعد از آن قالب لاستیکی گرفته میشد. آن مسیر هنوز زنده است و برای بعضی قطعات هم منطقیتر است، اما امروز نقطهٔ شروع اغلب سفارشها یک فایل CAD است. طراح مدل را میسازد، فایل STL به پرینتر میرود، قطعهٔ چاپشده درختبندی و ریختهگری میشود و بعد به دست تراشکار و نگینبند میرسد.
سود اصلی CAD نه «مدرن بودن» که سه چیز عملی است. اول تکرارپذیری: فایل امروز و سه سال بعد یک نتیجه میدهد و به حافظه یا سلامت دست کسی وابسته نیست. دوم اصلاح ارزان: تغییر سایز رینگ از ۵۴ به ۵۸ یا عوضکردن نگین یکقیراطی با ۰.۷۵ قیراط، در فایل چند دقیقه کار است و در موم دستتراش یعنی از نو ساختن. سوم کنترل وزن پیش از ریختهگری؛ میتوانید حجم مدل را بگیرید، در چگالی فلز ضرب کنید و پیش از آنکه یک گرم طلا آب شود بدانید قطعه چقدر درمیآید.
در مقابل، CAD همهٔ مشکلات را حل نمیکند. مدلی که روی مانیتور بینقص است اگر دیوارهٔ نازک یا مسیر پُرشدن بدی داشته باشد، در فلاسک خراب میشود. طراح خوب کسی است که هنگام مدلسازی، کوره و پولیش را هم در ذهن دارد. اگر میخواهید دید کلیتری از کل مسیر تولید دیجیتال پیدا کنید، راهنمای کامل پرینت سهبعدی در طلاسازی حلقهٔ بعدی همین زنجیره را باز میکند.
کدام نرمافزار برای چه کسی
سؤال «بهترین نرمافزار کدام است» جواب واحد ندارد، چون این ابزارها اصلاً یک کار نمیکنند. Rhino و 3Design و Firestorm مدلساز دقیق و ابعادیاند؛ ZBrush و Blender مجسمهسازی و فرم آزاد را بهتر انجام میدهند. بیشتر کارگاههای جدی در عمل از دو تا استفاده میکنند: یکی برای دقت ابعادی و یکی برای حجمهای ارگانیک.
| نرمافزار | نقطهٔ قوت | نقطهٔ ضعف | مناسب چه کسی |
|---|---|---|---|
| Rhino + Matrix / MatrixGold | دقت NURBS، کتابخانهٔ آمادهٔ نگین و خانه، ابزار تخصصی رینگ و نشاندن، خروجی مطمئن برای چاپ | گران، منحنی یادگیری تند، برای فرمهای کاملاً ارگانیک کند است | طراح حرفهای و کارگاهی که تولید تجاری دارد؛ استاندارد عملی بازار |
| ZBrush | بیرقیب در حجمسازی آزاد، نقشبرجسته، صورت و حیوان و بافت | ابعادی نیست؛ ضخامت و تولرانس را باید بیرون از آن کنترل کنید | طراح مدال، پلاک نقشدار، انگشتر حجمی و هر چیزی که مجسمه است نه مکانیزم |
| Blender | رایگان، رندر داخلی قوی، مُدیفایرها برای الگوی تکرارشونده | ابزار جواهرسازی اختصاصی ندارد، واحد و مقیاس دردسر دارد، مشمحور است | طراح کمبودجه، کسی که رندر و انیمیشن هم میخواهد، کار فریلنسری |
| 3Design | پارامتریک و درخت ویرایش زنده، تغییر سایز و بازطراحی بسیار سریع | جامعهٔ کاربری کوچکتر، آموزش فارسی کم، هزینهٔ لایسنس | کارگاهی که یک طرح پایه را در سایزها و واریانتهای زیاد تکرار میکند |
| Firestorm / Firestorm CAD | سبک، سریع، مخصوص جواهر، شروع آسانتر از Rhino | انعطاف کمتر در فرمهای پیچیده و غیرمتعارف | تازهکار جدی و کارگاه کوچکی که سریع میخواهد به تولید برسد |
توصیهٔ عملی من این است: اگر قرار است یک ابزار یاد بگیرید و با آن نان بخورید، Rhino با یکی از پلاگینهای جواهر را انتخاب کنید. اگر کارتان حجم و نقش است، ZBrush را کنارش بگذارید. Blender ابزار خوبی است اما اگر تنها ابزارتان باشد، دیر یا زود سر ضخامت و مقیاس و مش به مشکل میخورید.
مسیر یادگیری واقعبینانه
وعدههای «در یک ماه طراح شوید» را جدی نگیرید. تجربهٔ کارگاهی میگوید مسیر تقریباً اینطور است:
- هفتهٔ اول تا سوم: رابط کاربری، ناوبری سهبعدی، منحنیها، اسنپ و گیرمُد. در این مرحله فقط باید بتوانید یک حلقهٔ ساده با مقطع مشخص بسازید.
- ماه اول تا سوم: سطوح و احجام، Boolean، فیلت و چمفر، آرایههای قطبی. اولین انگشتر کامل با خانهٔ نگین.
- ماه سوم تا ششم: قواعد ریختهپذیری، ضخامتسنجی، توخالیسازی، آمادهسازی مش و اولین خروجیهایی که واقعاً چاپ و ریخته میشوند.
- ماه ششم تا دوازدهم: کار روی سفارش واقعی مشتری، رندر قابلارائه، سرعت. اینجاست که تازه میفهمید بین «مدل درست» و «مدل قابلساخت» چه فاصلهای هست.
مهمترین شتابدهندهٔ این مسیر چیزی است که در هیچ آموزشی نیست: ایستادن کنار میز پولیش و دیدن اینکه کدام قسمت از طرح شما به تراشکار زجر داده است. طراحی که ندیده باشد چطور یک زیربرش باعث میشود پولیشکار سطح را از بین ببرد، همان اشتباه را بیست بار تکرار میکند. اگر نمیخواهید خودتان این مسیر را بروید، سپردن کار به یک طراح باتجربه از مسیر سفارش طرح اختصاصی منطقیتر از یادگیری نصفهونیمه است.
سختافزار: چه چیزی واقعاً لازم است
مدلسازی جواهر برخلاف تصور، بار سنگینی روی کارت گرافیک نمیگذارد؛ گلوگاه اصلی پردازنده و رم است، آن هم بهویژه وقتی مشهای چگال ZBrush یا آرایههای نگین چندصدتایی وارد صحنه میشوند.
- پردازنده: Rhino و 3Design در بسیاری از عملیات تکهستهایاند؛ فرکانس بالا مهمتر از تعداد هسته است. برای رندر عکس ماجرا برعکس میشود.
- رم: ۱۶ گیگابایت کف قابلقبول است، ۳۲ گیگابایت راحت. با ZBrush و صحنههای سنگین، ۳۲ به بالا.
- کارت گرافیک: یک کارت میانردهٔ نسل جدید کافی است. اگر رندر GPU (مثل KeyShot یا Cycles) میگیرید، حافظهٔ کارت مهم میشود.
- مانیتور: اندازه و دقت رنگ بیشتر از هر چیز دیگری در کیفیت ارائه به مشتری اثر دارد.
- ماوس و کیبورد: ماوس با اسکرول دقیق و کلید میانی سالم. صفحهٔ گرافیکی برای ZBrush تقریباً ضروری است، برای Rhino نه.
کولیس دیجیتال و یک ترازوی دقیق را هم جزو سختافزار حساب کنید. طراحی که ابعاد نگین مشتری را حدسی وارد میکند، دیر یا زود خانهای میسازد که نگین در آن لق میزند.
گردشکار گامبهگام: از اسکچ تا STL
۱. جمعآوری ورودیها
پیش از باز کردن نرمافزار، اینها را قطعی کنید: سایز انگشتر یا طول زنجیر، عیار و رنگ فلز، ابعاد و شکل دقیق تمام نگینها، نوع نشاندن، و محدودهٔ وزنی که مشتری در ذهن دارد. نبود هرکدام از اینها یعنی دوبارهکاری.
۲. اسکچ و اسکلت
روی صفحههای مرجع، پروفایل اصلی و مسیرها را بکشید. سایز داخلی رینگ را از همان اول درست بگذارید؛ بزرگکردن مدل تمامشده هرگز جواب تمیزی نمیدهد چون نگینها و ضخامتها هم با آن مقیاس میشوند.
۳. جایگذاری نگینها پیش از حجم
خطای رایج این است که اول بدنه ساخته میشود و بعد سعی میکنند نگین را جایی جا کنند. برعکسش کنید: نگینها و خانههایشان را اول بچینید، بعد فلز را دورشان بسازید. این ترتیب هم زیباتر است و هم ضخامت زیر نگین را کنترلشده نگه میدارد.
۴. ساخت حجم اصلی
سطوح را بسازید، دوختشان بزنید و به یک جامد بسته برسید. تا اینجا هیچ فیلتی نزنید.
۵. فیلت، چمفر و جزئیات
فیلتها آخرین کار مدلسازیاند، چون هر تغییری در حجم پایه آنها را میشکند. شعاع فیلت را کمتر از حدود ۰.۲ میلیمتر نگذارید؛ چیزی که پولیش آن را میبلعد ارزش مدلسازی ندارد.
۶. کنترل ضخامت و تحلیل
با ابزار ضخامتسنجی نرمافزار کل مدل را اسکن کنید. نواحی قرمز را قبل از خروجی درست کنید، نه بعد از چاپ.
۷. تبدیل به مش و خروجی
نگینها را از مدل جدا کنید (نگین چاپ نمیشود)، مدل را با تلورانس مناسب به مش تبدیل کنید و STL بگیرید. تلورانس مش را حدود ۰.۰۱ میلیمتر بگذارید؛ درشتتر باعث چندضلعیشدن سطوح منحنی میشود و ریزتر فقط حجم فایل را بیدلیل بالا میبرد.
قوانین طراحی برای ریختهپذیری
این بخش تفاوت طراح جواهر با مدلساز عمومی است. فلز مذاب باید بتواند تمام حفره را پر کند، پیش از آنکه سرد شود. هر دیوارهٔ نازک، هر گوشهٔ تیز و هر مسیر بنبست یعنی احتمال پرنشدن.
| فلز | حداقل ضخامت دیواره (mm) | ضخامت توصیهشده (mm) | حداقل قطر میلگرد/چنگ (mm) | یادداشت کارگاهی |
|---|---|---|---|---|
| نقرهٔ ۹۲۵ | ۰.۷ | ۰.۹ تا ۱.۲ | ۰.۸ | سیالیت خوب اما فلز نرم؛ ضخامت بیشتر برای دوام لازم است |
| طلای زرد ۱۸ عیار | ۰.۶ | ۰.۸ تا ۱.۰ | ۰.۷ | راحتترین آلیاژ برای ریختهگری؛ مبنای بیشتر طراحیها |
| طلای سفید ۱۸ عیار | ۰.۷ | ۰.۹ تا ۱.۱ | ۰.۸ | سیالیت کمتر و دمای بالاتر؛ در دیوارهٔ نازک بیشتر پر نمیشود |
| طلای قرمز ۱۸ عیار | ۰.۷ | ۰.۹ تا ۱.۱ | ۰.۸ | مس بالا؛ به ترک گرم حساستر است، گوشهٔ تیز نگذارید |
| طلای ۲۱ و ۲۲ عیار | ۰.۸ | ۱.۰ تا ۱.۳ | ۰.۹ | نرمتر و سنگینتر؛ قطعهٔ نازک در پولیش تغییر شکل میدهد |
| پلاتین ۹۵۰ | ۰.۸ | ۱.۰ تا ۱.۲ | ۰.۹ | دمای بسیار بالا و گچ مخصوص؛ طراحی باید محافظهکارانهتر باشد |
زیربرش، شیب و مسیر پُرشدن
اگر قرار است از مدل قالب لاستیکی گرفته شود، زیربرش دشمن شماست: هر حفرهٔ بسته یا برجستگی که لاستیک را قفل کند، یعنی قالب پاره میشود. حتی اگر مستقیم چاپ میکنید و قالب نمیگیرید، شیب ملایم روی دیوارهها به خروج حباب و پُرشدن یکنواخت کمک میکند. سطحهای کاملاً موازی و بلند را با یک درجه شیب بشکنید.
راهگاه و ساپورت را در طراحی ببینید
محل اتصال راهگاه را در مدل پیشبینی کنید: باید به ضخیمترین بخش قطعه وصل شود تا انقباض از آنجا تغذیه شود، و جایی باشد که جدا کردنش سطح دیدهٔ کار را خراب نکند. ساپورتهای چاپ هم همینطور؛ اگر روی سطح آینهای یا کنار نگین بنشینند، رد آنها تا پولیش نهایی میماند.
تخلیهٔ حباب و هوا
حفرههای بسته در جواهر تقریباً همیشه اشتباهاند. اگر مدل توخالی است، حتماً حداقل دو سوراخ تخلیه بگذارید — یکی برای خروج ماده و هوا و یکی برای ورود گچ — و قطرشان را کمتر از حدود ۰.۸ میلیمتر نگیرید. حفرهٔ بستهٔ پر از گچ در قطعهٔ نهایی یعنی چیزی که هیچوقت درنمیآید و در آبکاری بعداً خودش را نشان میدهد.
خانهٔ نگین و انواع نشاندن با تولرانس
نگینبند کسی است که در نهایت قضاوت میکند طراح کارش را بلد بوده یا نه. خانهای که ۰.۱ میلیمتر تنگ باشد یعنی نگینبند باید با فرز بازش کند و ریسک شکستن نگین را بپذیرد؛ خانهای که گشاد باشد یعنی نگین لق میزند.
| نوع نشاندن | پارامتر کلیدی | مقدار پیشنهادی | خطای رایج |
|---|---|---|---|
| چنگی (Prong) | قطر نشیمنگاه نسبت به کمر نگین | ۰.۰۵ تا ۰.۱۰ میلیمتر بزرگتر | چنگ نازکتر از ۰.۷ که در پولیش آب میرود |
| چنگی | همپوشانی نوک چنگ روی تاج نگین | ۰.۲ تا ۰.۳ میلیمتر | همپوشانی کم؛ نگین بعد از چند ماه میافتد |
| بیزل (Bezel) | ضخامت دیوارهٔ بیزل | ۰.۵ تا ۰.۷ میلیمتر | دیوارهٔ ضخیم که خم نمیشود و نگین را نمیگیرد |
| بیزل | لبهٔ خمشونده روی نگین | ۰.۳ تا ۰.۴ میلیمتر | پله (Seat) داخلی فراموششده |
| ریلی (Channel) | عرض کانال نسبت به قطر نگین | ۰.۱۵ تا ۰.۲۵ میلیمتر کمتر تا لبه بگیرد | کانال گشاد؛ نگینها ناهمتراز مینشینند |
| ریلی | عمق پلهٔ نشیمن | ۰.۲ تا ۰.۳ میلیمتر | پلهٔ کمعمق و بیرونزدگی کمر نگین |
| پاوه (Pavé) | فاصلهٔ مرکز تا مرکز نگینها | قطر نگین + ۰.۲ تا ۰.۳ میلیمتر | فاصلهٔ کم؛ جای دانه باقی نمیماند |
| پاوه | ضخامت فلز زیر نگین | حداقل ۰.۳ تا ۰.۴ میلیمتر | سوراخکاری تا ته و نازکشدن کف |
یک نکتهٔ عملی که زیاد نادیده گرفته میشود: تولرانس را برای نگین واقعی مشتری تنظیم کنید، نه برای عدد کاتالوگ. سنگهای طبیعی و بهخصوص سنگهای رنگی، ابعادشان با کولیس با آنچه فروشنده گفته چند صدم میلیمتر فرق دارد. در سفارشهای تکنسخه، نگین را قبل از نهاییکردن فایل اندازه بگیرید.
کنترل وزن فلز و توخالیسازی
وزن، همان جایی است که طراحی و اقتصاد به هم میرسند. هر نرمافزار جدی حجم مدل بسته را به شما میدهد؛ کافی است در چگالی آلیاژ ضرب کنید:
- نقرهٔ ۹۲۵ حدود ۱۰.۴ گرم بر سانتیمتر مکعب
- طلای ۱۴ عیار زرد حدود ۱۳ تا ۱۳.۵
- طلای ۱۸ عیار زرد حدود ۱۵.۵
- طلای ۱۸ عیار سفید حدود ۱۴.۵ تا ۱۶ بسته به آلیاژ
- طلای ۲۱ عیار حدود ۱۶.۵ و ۲۲ عیار حدود ۱۷.۳
- پلاتین ۹۵۰ حدود ۲۰
اگر وزن بالاتر از انتظار مشتری درآمد، پیش از آنکه طرح را بشکنید، اینها را امتحان کنید: توخالیکردن بدنههای حجیم با دیوارهٔ حداقل ۰.۷ میلیمتر و سوراخ تخلیه، کاهش عرض شانهٔ رینگ بهجای کاهش ضخامت، بازکردن پنجرهٔ زیر نگین (که هم وزن کم میکند و هم به درخشش سنگ کمک میکند)، و برداشتن فلز از سطوحی که در حالت پوشیده دیده نمیشوند. آنچه نباید بکنید، نازککردن یکنواخت کل قطعه است؛ نتیجهاش قطعهای است که هم ریختهگریاش سخت است و هم در استفاده خم میشود.
خطاهای مش و آمادهسازی STL
بیشتر فایلهایی که در کارگاه رد میشوند، مشکل زیباییشناسی ندارند؛ مششان خراب است. اینها را قبل از ارسال چک کنید:
- لبهٔ باز (Naked edge): مش باید کاملاً بسته و آببند باشد. یک سوراخ کوچک یعنی نرمافزار پرینتر نمیداند داخل کجاست و بیرون کجا.
- نرمالهای معکوس: رویههایی که به سمت داخل نگاه میکنند باعث لایههای ناقص در برش میشوند.
- مثلثهای تکراری، صفر-مساحت و خودتقاطع: معمولاً حاصل Booleanهای پشتسرهم روی سطوح مماساند.
- اجزای جدا (Non-manifold): دو حجم که فقط از یک لبه یا یک رأس به هم چسبیدهاند در چاپ از هم جدا میشوند.
- مقیاس و واحد: فایل باید در میلیمتر باشد. فایل اینچی که ۲۵ برابر بزرگتر باز میشود، کلاسیکترین اشتباه تحویل است.
عادت خوب این است که پیش از خروجی نهایی، مدل را در نمای برش یا در خود نرمافزار برش پرینتر باز کنید و چند لایه را نگاه کنید. اگر لایهای خالی یا دوخط شد، مشکل از مش است نه از دستگاه. کارگاههایی که فایل را برای خدمات تولید میفرستند، با همین یک بازبینی از رفتوبرگشتهای چندروزه خلاص میشوند.
رندر و ارائه به مشتری
مشتری فایل STL را نمیفهمد و ویوپورت خاکستری نرمافزار او را نمیفروشد. اما لازم هم نیست رندرهای سینمایی بسازید. سه چیز کافی است: یک تصویر سهرخ روی پسزمینهٔ ساده با فلز و نگین درست، یک تصویر در مقیاس واقعی روی دست یا کنار یک شیء آشنا (چون تقریباً همهٔ مشتریها اندازه را اشتباه تصور میکنند)، و یک تصویر جزئیات نزدیک از نشاندن.
دو نکتهٔ صداقت حرفهای: رنگ فلز رندر را نزدیک به واقعیت نگه دارید — طلای سفیدی که در رندر مثل پلاتین آینهای است، بعد از آبکیج مشتری را ناامید میکند. و درخشش نگین را اغراق نکنید؛ رندرهای غیرواقعی انتظاری میسازند که قطعهٔ فیزیکی هرگز برآورده نمیکند. اگر میخواهید ببینید سطح ارائهٔ قابلقبول در بازار چه شکلی است، مرور کاتالوگ طرحهای آماده معیار خوبی به دست میدهد.
اشتباههای رایج طراحان تازهکار
- طراحی بدون در نظر گرفتن پولیش. شیارهای باریک و گوشههای داخلی تیز جاهاییاند که هیچ فرچهای به آنها نمیرسد. اگر ابزار پولیش به جایی نمیرسد، آن جزئیات را نکشید.
- اعتماد به ویوپورت بهجای ابزار اندازهگیری. چیزی که روی صفحه ضخیم به نظر میرسد ممکن است ۰.۴ میلیمتر باشد. همیشه اندازه بگیرید.
- فیلتزدن زودهنگام. بعد هر تغییری در حجم پایه باید همه را از نو بسازید.
- کپیکردن نگینها با آرایه بدون بازبینی. در سطوح منحنی، نگینهای آرایهشده اغلب کج مینشینند یا داخل هم فرو میروند.
- نادیدهگرفتن جهت رشد چاپ. مدلی که در جهت بد چاپ شود، خطوط لایهاش دقیقاً روی سطح دیدهٔ کار میافتد.
- تحویل فایل بدون فایل کاری. فقط STL بدهید و شش ماه بعد مشتری سایز دیگری بخواهد؛ باید از صفر بسازید. فایل بومی نرمافزار را همیشه بایگانی کنید.
- ندیدن قطعهٔ نهایی. طراحی که فقط فایل میفرستد و هرگز نتیجهٔ ریختهگری را دست نمیگیرد، پیشرفتش متوقف میشود. اگر خودتان خط تولید ندارید، دستکم از طراحان و کارگاههای همکار بازخورد بگیرید.
سؤالات متداول
برای شروع طراحی جواهر با CAD کدام نرمافزار را یاد بگیرم؟
اگر هدفتان کار حرفهای و درآمدزاست، Rhino بههمراه یکی از پلاگینهای جواهرسازی مثل MatrixGold انتخاب استاندارد بازار است و بیشترین سازگاری را با کارگاهها دارد. اگر بودجه ندارید، با Blender شروع کنید تا مفاهیم سهبعدی را بگیرید، اما بدانید برای تولید جدی دیر یا زود باید مهاجرت کنید. ZBrush را فقط زمانی اضافه کنید که کارتان حجمسازی و نقشبرجسته باشد.
حداقل ضخامت دیواره برای طلای ۱۸ عیار چقدر است؟
در عمل حدود ۰.۶ میلیمتر کف قابل ریختهگری است، اما ضخامت امن و توصیهشده ۰.۸ تا ۱.۰ میلیمتر است. عدد پایینتر یعنی ریسک پرنشدن در ریختهگری و خطر سوراخشدن در پولیش. برای طلای سفید و پلاتین به دلیل دمای بالاتر و سیالیت کمتر، حدود ۰.۱ تا ۰.۲ میلیمتر ضخیمتر طراحی کنید. سطح بزرگ و تخت هم به ضخامت بیشتری از نوار باریک نیاز دارد.
چرا فایل STL من در پرینتر خطا میدهد؟
تقریباً همیشه به دلیل خطای مش است، نه دستگاه. رایجترین علتها لبهٔ باز و مش غیر آببند، نرمالهای معکوس، مثلثهای خودتقاطع بعد از عملیات Boolean، و اجزای غیر مانیفولد هستند. پیش از خروجی، مش را با ابزار بازبینی نرمافزار چک کنید، لبههای باز را ببندید و مطمئن شوید فایل در واحد میلیمتر ذخیره شده است. چند لایه را هم در نرمافزار برش نگاه کنید.
وزن قطعه را قبل از ریختهگری چطور حساب کنم؟
حجم مدل بستهٔ خود را از نرمافزار بگیرید — بدون نگینها و بدون راهگاه — و در چگالی آلیاژ ضرب کنید؛ مثلاً حدود ۱۵.۵ گرم بر سانتیمتر مکعب برای طلای زرد ۱۸ عیار. عدد بهدستآمده وزن خام است؛ بعد از تراش و پولیش معمولاً چند درصد کم میشود. برای برآورد به مشتری، همیشه یک بازهٔ وزنی بدهید نه یک عدد قطعی.
آیا میتوانم بدون دانستن ریختهگری، طراح خوبی باشم؟
تا حدی بله، اما سقف پیشرفتتان پایین میماند. طراحی که نمیداند فلز مذاب چطور حرکت میکند، کجا منقبض میشود و کدام گوشه در پولیش از بین میرود، مدلهایی میسازد که روی مانیتور عالیاند و در کارگاه دردسر. لازم نیست خودتان ریختهگر شوید؛ کافی است چند بار کل مسیر را از فایل تا قطعهٔ پولیششده دنبال کنید و بازخورد بگیرید.
تفاوت مدلسازی NURBS و مش برای جواهر چیست؟
NURBS سطوح را با معادلات ریاضی توصیف میکند، پس دقیق، مقیاسپذیر و مناسب ابعاد و تولرانس است؛ Rhino و 3Design اینطور کار میکنند. مش سطح را با مثلث میسازد و برای حجمهای آزاد و بافتدار مثل کار ZBrush مناسبتر است. برای ساختار، خانهٔ نگین و هر چیزی که عدد دقیق میخواهد NURBS بهتر است؛ برای فرم هنری، مش. در عمل بسیاری از طراحان هر دو را ترکیب میکنند.
کارشناسان 3dwax هر روز از ۹ تا ۲۰ پاسخگوی شما هستند — از انتخاب دستگاه تا ثبت سفارش طرح اختصاصی.
این مطلب را تیم فنی 3dwax نوشته است؛ مجموعهای فعال در طراحی، پرینت سهبعدی و ریختهگری طلا و جواهر در تهران، بازار بزرگ، خیابان ۱۵ خرداد. محتوا بر پایهٔ کار روزمره در کارگاه و تجربهٔ مستقیم با دستگاهها و متریال بازار ایران تهیه شده است.
آخرین بهروزرسانی: 10 شهریور 1405مقالههای مرتبط
دورهٔ طراحی طلا؛ چطور یک دورهٔ خوب را تشخیص دهیم
دورهٔ خوب با تعداد ساعت سنجیده نمیشود، با تعداد قطعات قابل تولیدی که خودتان ساختهاید و دفعاتی که کارتان نقد شده است. سرفصل باید …
طراحی و نرمافزارزیبراش برای جواهرسازی؛ کجا از راینو بهتر است
زیبراش جای راینو را نمیگیرد اما در فرمهای ارگانیک، چهره، نقش برجستهٔ حجاریشده و بافتهای طبیعی بهمراتب بهتر است. برای سایز حلق…
طراحی و نرمافزارده اشتباه رایج طراحان تازهکار جواهر
رایجترین اشتباهات طراحی جواهر عبارتاند از ضخامت کم دیواره، مقطع نامناسب شنک، نشیمنگاه تنگ برای نگین، پرونگ نازک، تقارن چشمی بهج…