
دستگاه Projet 2500 : بهترین کیفیت ریخته گری
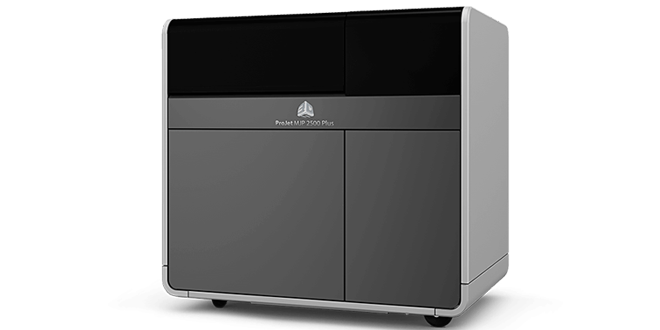
ProJet MJP 2500W یک پرینتر مومجت صنعتی است که با موم صددرصد چاپ میکند؛ خروجیاش با چرخهٔ استاندارد برناوت خاکستر ناچیزی میگذارد، اما دستگاه و متریالش گران و سرعت چاپش از پرینترهای رزینی کمتر است.
ProJet MJP 2500W یک پرینتر مومجت صنعتی است که مدل را از موم صددرصد واقعی میسازد، نه از رزین. نتیجهٔ عملیاش برای ریختهگر این است: خاکستر باقیمانده در حد ناچیز، چرخهٔ برناوت همان چرخهٔ آشنای موم، و سطحی نرم که کار پرداخت را کم میکند. در مقابل، دستگاه گران است، متریال و سرویسش گرانتر و از یک پرینتر رزینی هماندازه کندتر. این مقاله سعی میکند بدون اغراق بگوید کجا این معامله میارزد و کجا نه — و کدام عددها را باید قبل از خرید مستقیم از فروشنده بگیرید.
ProJet 2500W دقیقاً چه دستگاهی است
این دستگاه از خانوادهٔ MultiJet Printing شرکت 3D Systems است. حرف W در انتهای نام یعنی Wax؛ یعنی نسخهای از پلتفرم 2500 که فقط برای چاپ مدل مومی ریختهگری ساخته شده، نه برای پلاستیک مهندسی. متریال اصلی آن VisiJet M2 CAST است که سازنده آن را موم صددرصد معرفی میکند — همان چیزی که یک ریختهگر میخواهد بشنود.
طبق برگهٔ فنی سازنده، محفظهٔ ساخت در حدود ۲۹۴ × ۲۱۱ × ۱۴۴ میلیمتر است و رزولوشن در حالت کیفیت بالا حوالی ۸۰۰ × ۹۰۰ × ۷۹۰ نقطه بر اینچ، با ضخامت لایهٔ حدود ۳۲ میکرون. این اعداد را بهعنوان مرتبهٔ بزرگی در نظر بگیرید و نسخهٔ بهروز برگهٔ فنی را از فروشنده بخواهید؛ سازندهها گاهی مشخصات را بین نسلهای سختافزاری و نسخههای نرمافزار تغییر میدهند.
نکتهٔ مهم دربارهٔ محفظهٔ ساخت: ۲۹۴ میلیمتر برای جواهرسازی سطح بزرگی است و روی کاغذ ظرفیت بالایی به نظر میرسد. اما در مومجت، سطح سینی محدودیت اصلی نیست؛ زمان است. به بخش سرعت در ادامه دقت کنید.
مومجت چطور کار میکند
مکانیزم را میشود با پرینتر جوهرافشان دفتری مقایسه کرد، با این تفاوت که بهجای جوهر، موم مذاب پاشیده میشود. هد چاپ با صدها نازل روی سینی حرکت میکند و قطرات ریز موم گرم را دقیقاً جایی که باید مینشاند. قطره روی سینی سرد میشود و جامد میشود. بعد سینی به اندازهٔ یک لایه پایین میرود و همین کار تکرار میشود.
تفاوت اصلی با رزین این است که در MJP هیچ نوردهی UV، هیچ حوض رزین و هیچ نیروی کندن لایه از فیلم وجود ندارد. قطعه هیچوقت تحت کشش مکانیکی قرار نمیگیرد، و همین یعنی ساختارهای بسیار نازک با اطمینان بیشتری چاپ میشوند.
متریال ساپورت؛ نیمهٔ پنهان ماجرا
دستگاه همزمان دو ماده میپاشد: موم مدل و یک موم ساپورت با نقطهٔ ذوب پایینتر. ساپورت تمام فضاهای خالی زیر و اطراف قطعه را پر میکند — یعنی قطعه در پایان چاپ داخل یک بلوک موم دفن شده است. این ساختار مزیت بزرگی دارد: قطعه در حین چاپ کاملاً محافظت میشود و هندسههای تودرتو، مشبک و آویزهای متحرک بدون ساپورتگذاری دستی درمیآیند.
اما همین ویژگی بزرگترین هزینهٔ پنهان دستگاه است: مقدار زیادی متریال ساپورت مصرف میشود که تماماً دور ریخته میشود. بسته به هندسه و چیدمان، مصرف ساپورت میتواند بهراحتی از خود قطعه بیشتر باشد. وقتی هزینهٔ هر قطعه را حساب میکنید، این را حتماً بیاورید.
جدا کردن ساپورت
ساپورت با تراش یا شکستن جدا نمیشود؛ ذوب میشود. بلوک در یک فرآیند حرارتی و شستوشوی کنترلشده گرم میشود تا موم ساپورت که نقطهٔ ذوب پایینتری دارد آب شود و بیرون برود، و مدل دستنخورده بماند. نتیجه سطحی است بدون هیچ رد ساپورت — و برای کسی که ساعتها وقت صرف پاک کردن رد ساپورت رزینی از سطح دیدهٔ انگشتر کرده، این تنها ویژگی بهخودیخود قابلتوجه است.
در عوض، این مرحله تجهیزات و مواد مصرفی مخصوص خودش را میخواهد و زمان میبرد. آن را جزئی از چرخهٔ تولید حساب کنید، نه یک کار جانبی چند دقیقهای.
چرا خروجیاش در ریختهگری تمیز است
این نقطهٔ قوت اصلی دستگاه است و دلیلش شیمیایی و ساده است. موم در دمای پایین ذوب میشود و بخش عمدهٔ حجمش بهصورت مایع از قالب خارج میشود؛ کوره فقط باید لایهٔ نازک باقیمانده روی دیوارهٔ حفره را بسوزاند. رزین این مرحله را ندارد و باید کل حجمش داخل قالب تجزیه شود، با انبساطی که به دیوارهٔ گچ فشار میآورد.
پیامدهای عملی برای کارگاه شما:
- چرخهٔ برناوت همان چرخهٔ استاندارد موم است. نیازی به تعریف پروفایل جدید کوره، پلهٔ نگهداشت میانی یا شیبهای حرارتی ملایمتر ندارید.
- خاکستر باقیمانده در حد ناچیز. یعنی سطح فلز تمیزتر و حفرههای ریز کمتر.
- ریسک ترک قالب پایین. چون انبساط پیش از تجزیه وجود ندارد.
- قطعات توپر مشکلساز نیستند. برخلاف رزین که در قطعهٔ حجیم میتواند هستهٔ نسوخته بگذارد.
- گچ استاندارد کافی است. نیازی به گچ ویژهٔ رزین ندارید.
اگر نرخ خرابی ریختهگری در کارگاه شما بالاست و مشکوکید که منشأش متریال است، این تنها بند میتواند کل معادلهٔ اقتصادی دستگاه را عوض کند. توضیح تفصیلی تفاوت رفتار دو متریال در کوره را در راهنمای کامل پرینت سهبعدی در طلاسازی میبینید.
دقت و کیفیت سطح؛ واقعبینانه
لایهٔ حدود ۳۲ میکرون در دستهٔ خوب قرار میگیرد، اما امروز عدد بیرقیبی نیست — پرینترهای رزینی جواهرسازی هم در همین محدوده و گاهی نازکتر کار میکنند. برتری واقعی 2500W در ضخامت لایه نیست، در سه چیز دیگر است.
اول، یکنواختی سطح. سطح مومی نرم است و خط لایه در سطوح شیبدار بهمراتب کمرنگتر از رزین دیده میشود. دوم، نبود رد ساپورت، که هم وقت پرداخت را کم میکند و هم ریسک خراب کردن جزئیات هنگام سوهانکاری را. سوم، تکرارپذیری ابعادی؛ چون قطعه در حین ساخت تحت هیچ نیروی مکانیکی نیست و متریال رفتار جمعشدگی پایدارتری دارد.
در پرکردن ریزترین جزئیات — مثلاً بافتهای بسیار ریز یا لبههای کاملاً تیز — رزینهای خوب جواهرسازی هنوز میتوانند برابری کنند یا کمی جلو بزنند. اگر کسی به شما بگوید مومجت در همهٔ شاخصها از رزین بهتر است، دقیق حرف نزده است.
ضعفها؛ آنچه در بروشور نمینویسند
سرعت
این جدیترین محدودیت است. پرینتر رزینی LCD کل سطح لایه را یکباره نوردهی میکند، پس زمان چاپ فقط به ارتفاع سینی بستگی دارد؛ یک انگشتر و بیست انگشتر تقریباً همزمان تمام میشوند. مومجت خطبهخط کار میکند و باید متریال ساپورت را هم بنشاند، پس زمان با حجم کل قطعات مستقیماً بالا میرود. برای یک سینی پر، ساعتها اختلاف با رزین طبیعی است. اگر گلوگاه کارگاه شما «تعداد قطعه در روز» است، این دستگاه بهتنهایی آن را حل نمیکند.
هزینهٔ دستگاه و مصرفی
2500W در ردهٔ تجهیزات صنعتی قیمتگذاری میشود، نه رومیزی. تفاوت با یک پرینتر رزینی جواهرسازی از مرتبهٔ چند ده برابر است. متریال هم همینطور: موم کارتریجی اختصاصی بهازای هر گرم چند برابر رزین تمام میشود و باید مصرف ساپورت را هم رویش بگذارید. این دستگاه با «صرفهجویی در متریال» توجیه نمیشود؛ با «کاهش خرابی و کاهش وقت پرداخت» توجیه میشود.
وابستگی به مصرفی اورجینال و سرویس
مثل همهٔ سیستمهای جتمحور، متریال اختصاصی است و جایگزین عمومی برایش وجود ندارد. هد چاپ قطعهٔ مصرفی گرانقیمتی است که عمر محدودی دارد. برای یک کارگاه در ایران این مهمترین ریسک عملیاتی است: دسترسی به کارتریج و قطعات یدکی و وجود کسی که بتواند دستگاه را سرویس کند. دستگاهی که برای تأمین کارتریجش سه ماه منتظر بمانید، در آن سه ماه ارزش صفر دارد.
زیرساخت و نگهداری
دستگاه به برق پایدار، دمای محیط کنترلشده و روشن ماندن مداوم نیاز دارد. هد چاپ سیکل نگهداری خودکار دارد و خاموشی طولانی میتواند به گرفتگی نازل منجر شود — یعنی هزینهای بسیار بزرگتر از برق مصرفی حالت آمادهباش. نوسان برق شبکه هم باید با تجهیزات محافظ کنترل شود.
جدول مقایسه
| معیار | ProJet MJP 2500W | پرینتر رزینی جواهرسازی (LCD/DLP) |
|---|---|---|
| متریال مدل | موم صددرصد (VisiJet M2 CAST) | رزین کستبل فوتوپلیمر |
| روش ساخت | پاشش قطرهٔ موم مذاب، خطبهخط | نوردهی UV کل لایه، یکباره |
| ضخامت لایهٔ رایج | حدود ۳۲ میکرون | ۲۵ تا ۵۰ میکرون |
| ساپورت | موم ساپورت جداگانه؛ ذوب میشود | از همان رزین؛ باید بریده شود |
| رد ساپورت روی سطح | ندارد | دارد؛ نیازمند پرداخت |
| خاکستر پس از برناوت | ناچیز | کم تا متوسط؛ به رزین و چرخه وابسته |
| چرخهٔ برناوت | چرخهٔ استاندارد موم | چرخهٔ طولانیتر با پلهٔ میانی |
| گچ موردنیاز | گچ استاندارد | ترجیحاً گچ مخصوص رزین |
| سرعت سینی پر | کند؛ تابع حجم قطعات | سریع؛ تابع ارتفاع سینی |
| پسپردازش | ذوب و شستوشوی ساپورت | شستوشوی الکلی + کیور UV |
| هزینهٔ سرمایهای | بسیار بالا؛ ردهٔ صنعتی | پایین تا متوسط |
| هزینهٔ هر گرم متریال | چند برابر رزین، بهعلاوهٔ مصرف ساپورت | پایین |
| قطعات مصرفی اصلی | هد چاپ، کارتریج اختصاصی | فیلم FEP، صفحهٔ LCD |
| وابستگی به تأمینکننده | بالا؛ متریال و سرویس انحصاری | پایین؛ رزین از چند برند |
| ایمنی محیط کار | موم؛ کمخطر | رزین حساسیتزا؛ تهویه الزامی |
| بهترین کاربرد | مدل مادر برای لاستیک، قطعات گران، هندسهٔ تودرتو | تیراژ، نمونهسازی سریع، کارهای ظریف |
پیش از خرید، اینها را از فروشنده بپرسید
هر عددی که در این حوزه بدون منبع گفته شود، حدس است. بهجای اعتماد به تخمین، این فهرست را جلوی فروشنده بگذارید و جوابها را مکتوب بگیرید:
- زمان چاپ واقعی برای سینی مشخص شما. یک فایل STL از کار معمول خودتان بدهید و بخواهید زمان تخمینی نرمافزار را برای همان چیدمان نشان دهند — نه یک نمونهٔ آمادهٔ نمایشگاهی.
- مصرف گرم متریال مدل و ساپورت برای همان سینی. این عدد را نرمافزار آمادهسازی میدهد و مبنای محاسبهٔ هزینهٔ هر قطعه است.
- عمر تخمینی هد چاپ و شرایط گارانتی آن. بپرسید عمر بر چه مبنایی سنجیده میشود — ساعت کارکرد، گرم متریال، یا تعداد چاپ.
- زمان تأمین کارتریج. از سفارش تا تحویل در تهران چند هفته است، و موجودی انبار داخلی چقدر است.
- سرویس داخل کشور. آیا تکنسین آموزشدیده در دسترس است یا هر خرابی یعنی ارسال به خارج.
- تجهیزات جانبی جدا فروخته میشوند یا نه. ایستگاه حذف ساپورت، مواد شستوشو و نرمافزار آمادهسازی را جداگانه قیمت بگیرید.
- یک نمونهٔ ریختهگریشده. نه مدل مومی، بلکه قطعهٔ فلزی نهایی که از خروجی همین دستگاه ریخته شده — با همان پیچیدگی کار خودتان.
برای چه کارگاهی منطقی است
2500W دستگاه ورود به پرینت سهبعدی نیست. برای کارگاهی معنا دارد که سه شرط را با هم داشته باشد: حجم کار پایدار و قابلپیشبینی، ارزش بالای هر قطعه — یعنی جایی که یک خرابی واقعاً گران تمام میشود — و دسترسی مطمئن به تأمین متریال و سرویس. سناریوی کلاسیکش تولید مدل مادر است: مدلی با بالاترین کیفیت ممکن که از آن نقره یا برنج میریزید، لاستیک میگیرید و تیراژ را با موم تزریقی جلو میبرید. در این سناریو کندی دستگاه اهمیتی ندارد، چون تعداد چاپ کم است و کیفیت مدل مادر روی تکتک قطعات تیراژ اثر میگذارد.
برعکس، برای کارگاهی که روزی چند سفارش متفرقه دارد و باید سریع تحویل بدهد، یک پرینتر رزینی خوب انتخاب اقتصادیتری است. و برای کسی که فقط گاهی به کیفیت مومجت نیاز دارد، برونسپاری همان چند قطعه از طریق خدمات تولید عقلانیتر از خرید دستگاه است. فهرست تجهیزاتی که در این مسیر استفاده میشود در صفحهٔ ماشینآلات آمده است.
اشتباههای رایج در کار با مومجت
- خاموش کردن دستگاه بین سفارشها. صرفهجویی در برق، هزینهٔ گرفتگی نازل را نمیپوشاند.
- چیدن قطعات بلند بهصورت ایستاده. ارتفاع در مومجت مستقیماً به زمان و مصرف ساپورت تبدیل میشود. چیدمان کمارتفاع بهینه است.
- دست زدن به مدل داغ. موم پس از حذف ساپورت هنوز نرم است؛ بگذارید کامل به دمای محیط برسد.
- نگهداری مدل مومی نزدیک منبع گرما. مدل در تابستان کارگاه یا کنار کوره تغییر شکل میدهد.
- حساب نکردن ساپورت در قیمتگذاری. اگر فقط وزن قطعه را در نرخ متریال ضرب کنید، هزینهٔ واقعی را کم برآورد کردهاید.
سؤالات متداول
ProJet 2500W با موم چاپ میکند یا با رزین؟
با موم واقعی. متریال آن VisiJet M2 CAST است که سازنده آن را موم صددرصد معرفی میکند و مخصوص ریختهگری دقیق ساخته شده. همین موضوع اصلیترین تفاوتش با پرینترهای رزینی است: مدل در کوره ذوب میشود و بیرون میریزد، بهجای اینکه مثل پلیمر داخل قالب تجزیه شود و انبساط ایجاد کند.
آیا از پرینتر رزینی سریعتر است؟
خیر، معمولاً کندتر است. پرینتر رزینی کل سطح لایه را یکباره نوردهی میکند، پس زمانش فقط به ارتفاع سینی بستگی دارد. مومجت خطبهخط کار میکند و متریال ساپورت را هم مینشاند، بنابراین زمان چاپ با حجم کل قطعات بالا میرود. برتری این دستگاه در سرعت نیست، در رفتار تمیز خروجی در ریختهگری است.
آیا خروجی آن واقعاً خاکستر نمیگذارد؟
در عمل خاکستر باقیمانده ناچیز است، چون موم پیش از سوختن ذوب میشود و بخش عمدهٔ حجمش از قالب خارج میشود. اما «صفر مطلق» ادعای دقیقی نیست؛ کیفیت نهایی همچنان به گچ، شیب حرارتی کوره و مکش بستگی دارد. مزیت واقعی این است که با چرخهٔ استاندارد موم و بدون تنظیمات ویژه به نتیجهٔ تمیز میرسید.
هزینهٔ نگهداریاش چقدر است؟
عدد دقیقش را باید از نمایندهٔ فروش بگیرید، چون به نرخ ارز، شرایط گارانتی و حجم کار شما بستگی دارد. اما اقلام هزینه مشخصاند: کارتریج متریال مدل و ساپورت، هد چاپ بهعنوان قطعهٔ مصرفی با عمر محدود، مواد شستوشو و سرویس دورهای. پیش از خرید، عمر تخمینی هد و زمان تأمین کارتریج را مکتوب بخواهید.
برای یک کارگاه کوچک مناسب است؟
معمولاً نه. هزینهٔ سرمایهای و مصرفی آن با حجم کار یک کارگاه کوچک جور درنمیآید و ریسک تأمین قطعات هم بالاست. گزینهٔ منطقیتر برای کارگاه کوچک، پرینتر رزینی رومیزی برای کار روزمره است و برونسپاری همان چند قطعهای که واقعاً به کیفیت مومجت نیاز دارند.
کارشناسان 3dwax هر روز از ۹ تا ۲۰ پاسخگوی شما هستند — از انتخاب دستگاه تا ثبت سفارش طرح اختصاصی.
این مطلب را تیم فنی 3dwax نوشته است؛ مجموعهای فعال در طراحی، پرینت سهبعدی و ریختهگری طلا و جواهر در تهران، بازار بزرگ، خیابان ۱۵ خرداد. محتوا بر پایهٔ کار روزمره در کارگاه و تجربهٔ مستقیم با دستگاهها و متریال بازار ایران تهیه شده است.
آخرین بهروزرسانی: 10 شهریور 1405مقالههای مرتبط
Phrozen و Elegoo؛ آیا پرینترهای اقتصادی جواب میدهند؟
در انتخاب میان دستگاه اقتصادی و حرفهای، پرسش elegoo طلاسازی پاسخ مشروط دارد. مدلهای کوچک Phrozen و Elegoo پیکسل ریز دارند و برای…
دستگاهها و برندهاWaxJet یا ProJet؟ کدام برای کارگاه ایرانی منطقیتر است
هر دو خانواده جوهرافشان مومیاند و اصل کارشان یکی است؛ تفاوت واقعی در زنجیرهٔ پشتیبانی است. برای کارگاه ایرانی، دسترسی به موم مدل …
دستگاهها و برندهاAsiga و Ackuretta؛ گزینههای دقتبالا برای جواهر
هر دو در ردهٔ دقتبالای نوری قرار میگیرند اما منطقشان فرق دارد: یکی روی معماری متریال باز و آزادی تعریف پروفایل نوردهی تکیه دارد،…