
تفاوت موم و رزین در طلاسازی
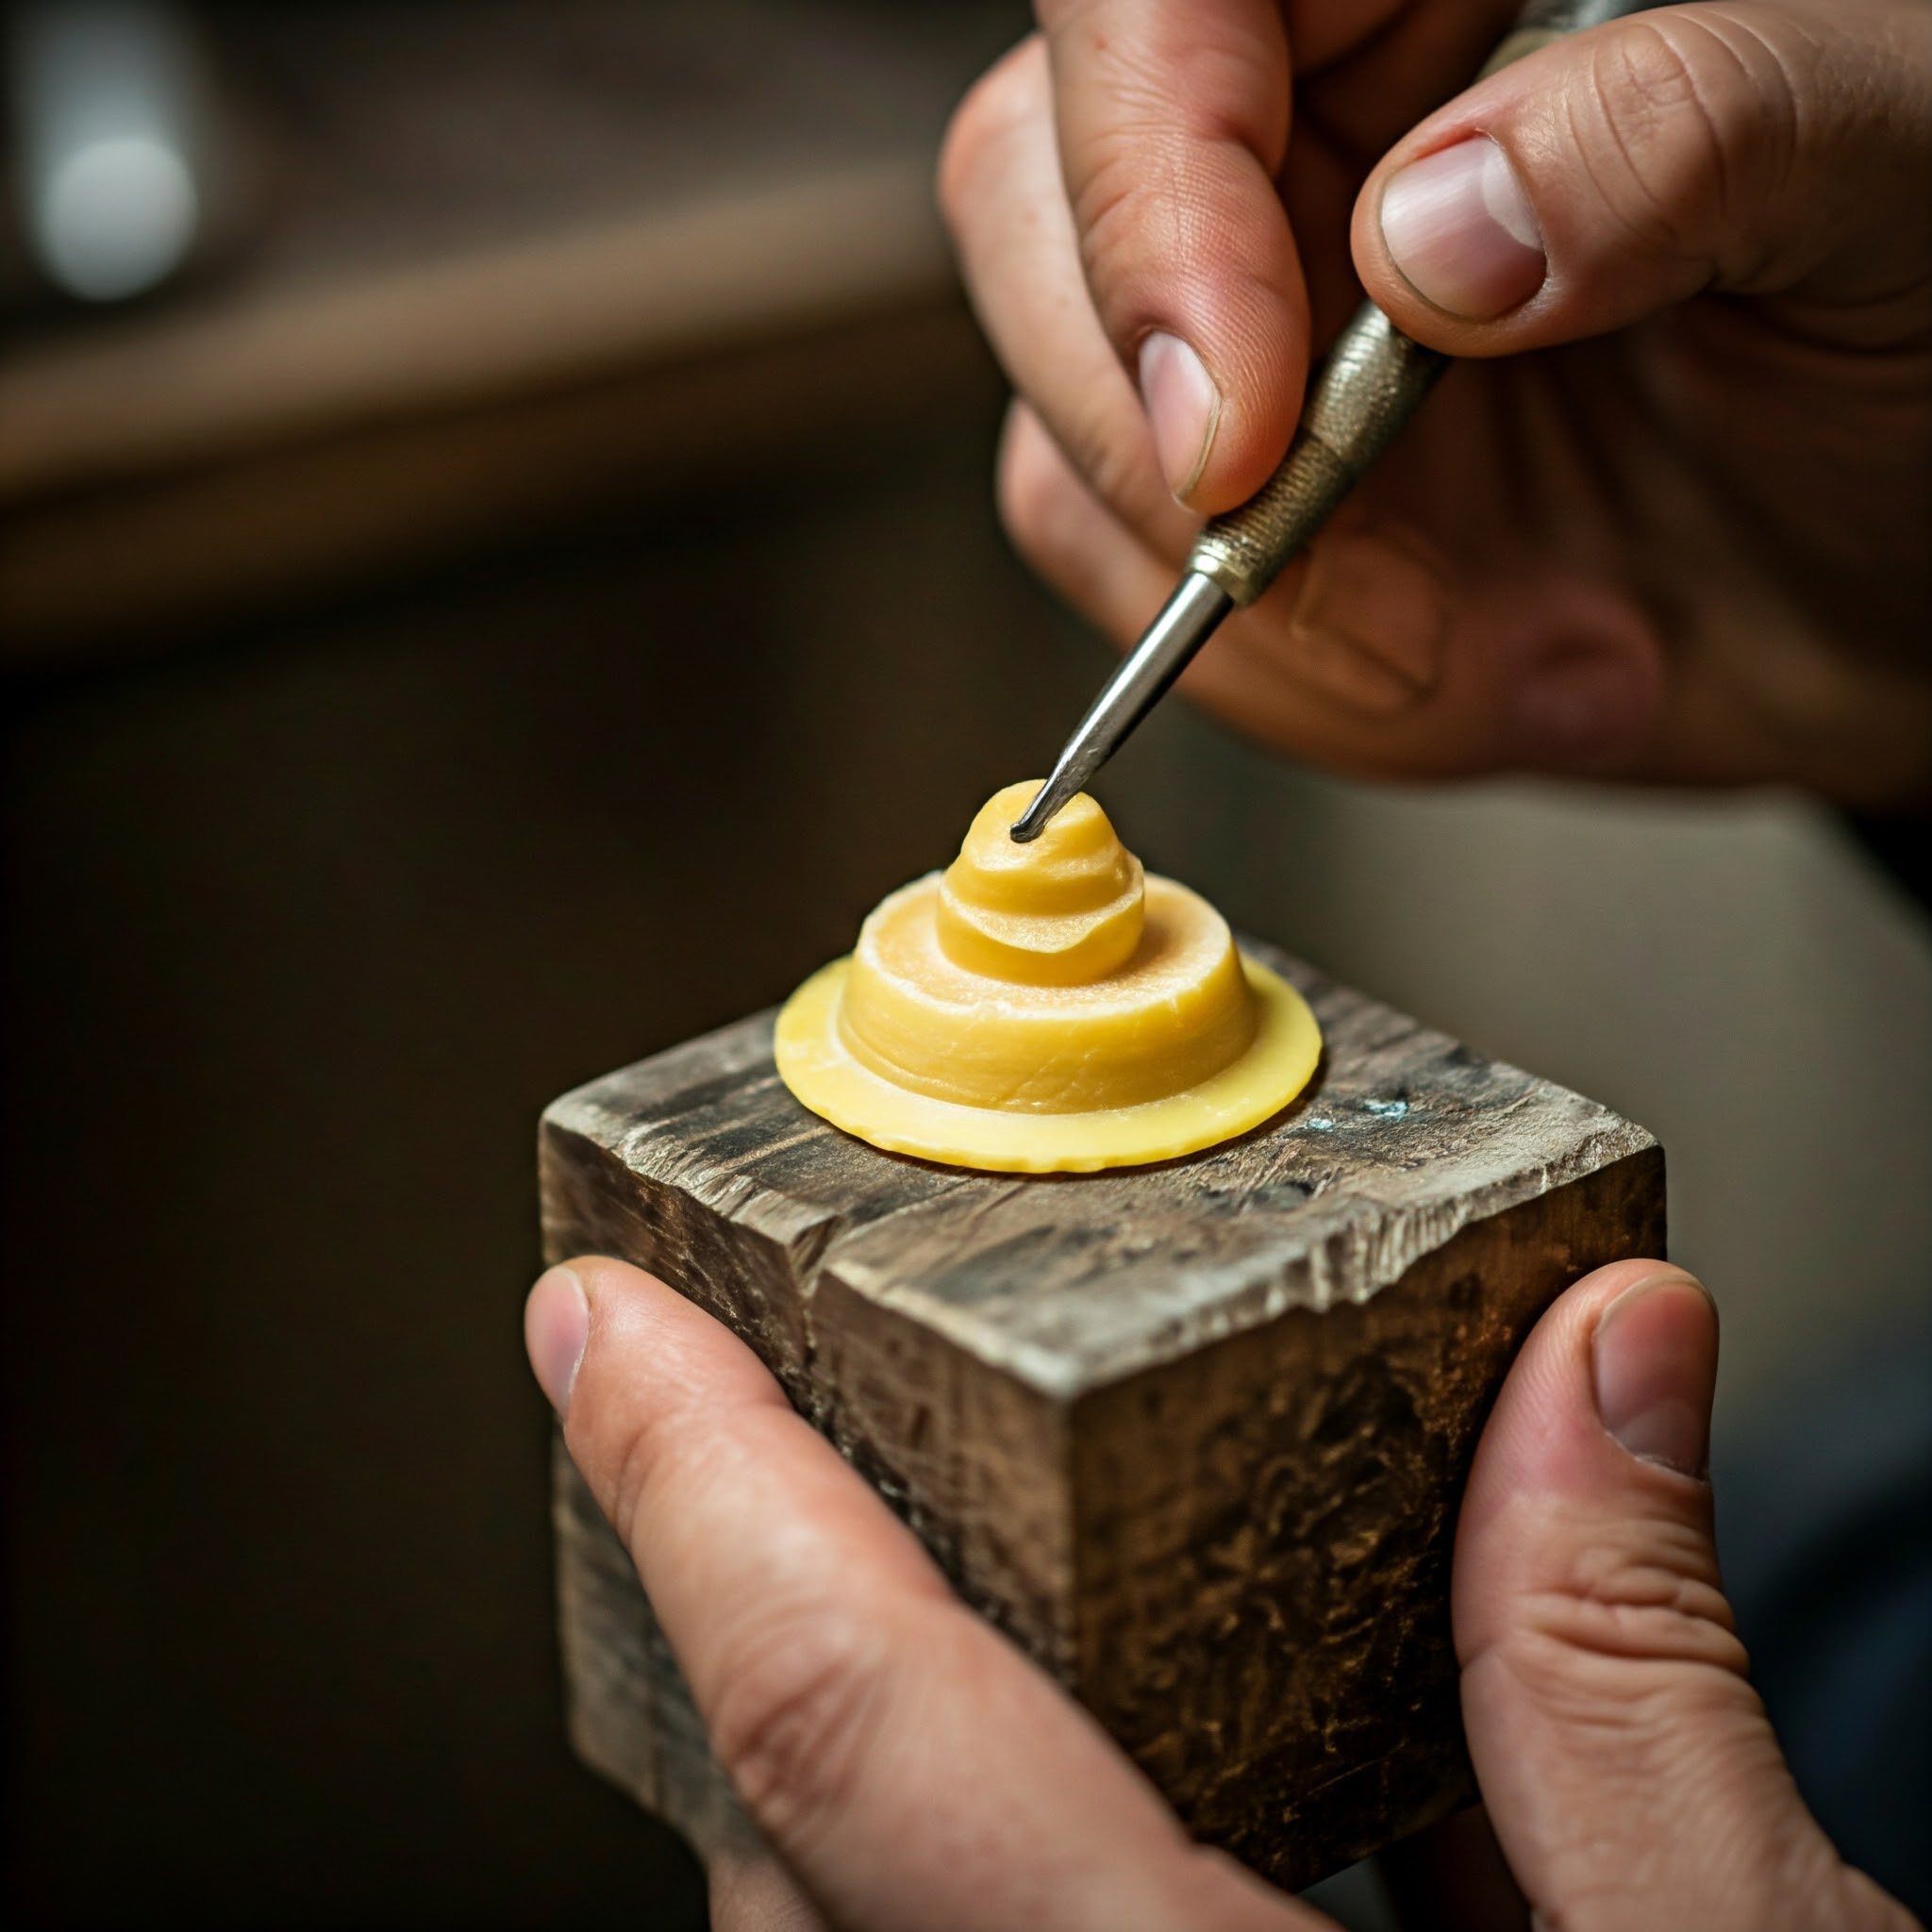
موم در ریختهگری تمیزتر میسوزد و خاکستر تقریباً صفر میگذارد، اما رزین کستبل ارزانتر، سریعتر و در جزئیات ریز دقیقتر است؛ انتخاب درست به نوع قطعه، تیراژ و توان کورهٔ کارگاه شما بستگی دارد.
موم و رزین دو مسیر متفاوت برای یک هدف واحدند: ساختن مدلی که در ریختهگری دقیق بسوزد و جای خودش را به فلز بدهد. موم واقعی — چه دستتراش، چه چاپشده با دستگاه مومجت — تمیزتر میسوزد، خاکستر تقریباً صفر میگذارد و با چرخهٔ برناوت آشنای هر کارگاهی سازگار است. رزین کستبل ارزانتر، سریعتر و در جزئیات ریز دقیقتر است، اما در ازای آن چرخهٔ برناوت سختگیرانهتر و انبساط بیشتری به شما تحمیل میکند. انتخاب درست به نوع قطعه، تیراژ، کورهٔ شما و میزان تحملتان در برابر خرابی بستگی دارد — نه به اینکه کدام فناوری جدیدتر است.
هر متریال دقیقاً چیست
موم؛ همان چیزی که همیشه میشناختید
موم ریختهگری ترکیبی از پارافین، مومهای مصنوعی و رزینهای طبیعی است که برای یک کار طراحی شده: ذوب شدن و سوختن بدون باقیماندن. در طلاسازی سه شکل از موم را میبینید. اول موم بلوکی سبز یا آبی که مومکار با فرز و تیغه میتراشد. دوم موم تزریقی که در قالب لاستیکی تزریق میشود و ستون فقرات تولید تیراژ است. سوم موم چاپی، یعنی مومی که دستگاههای مومجت مثل ProJet یا Solidscape قطرهقطره روی سینی مینشانند.
وجه مشترک هر سه این است که ماده اساساً هیدروکربن است. در دمای ۱۵۰ تا ۳۰۰ درجه ذوب میشود و در دمای برناوت بهطور کامل تبخیر و اکسید میشود. برای کوره و گچ شما، موم یک مهمان قدیمی و قابلپیشبینی است.
رزین کستبل؛ پلیمری که باید بسوزد
رزین کستبل یک مونومر فوتوپلیمر است که زیر نور UV سخت میشود. سازندهها با افزودن درصدی موم یا افزودنیهای سوختنی سعی میکنند رفتار آن را به موم نزدیک کنند؛ روی برچسب معمولاً مینویسند «۳۰٪ wax-filled» یا «castable resin». اما ماهیت ماده پلیمری است، نه مومی. پلیمر ذوب نمیشود که بیرون بریزد؛ باید بشکند و بسوزد. همین تفاوت ساده، منشأ تقریباً همهٔ تفاوتهای عملی بعدی است.
رزینهای کستبل امروز در سه خانواده عرضه میشوند: رزینهای مومی با درصد بالای موم که برای طلای زرد و قطعات ساده عالیاند، رزینهای مهندسیشده برای دقت بسیار بالا و کارهای نگیننشان، و رزینهای ارزان عمومی که اسم castable رویشان هست ولی در عمل خاکستر میگذارند. تفاوت بین این سه، بیش از تفاوت بین موم و رزین است.
موم واقعی در برابر رزین کستبل؛ تفاوت بنیادی در یک جمله
موم از قالب خارج میشود؛ رزین در قالب میسوزد. وقتی موم در مرحلهٔ اول برناوت ذوب میشود، بخش عمدهٔ حجم آن بهصورت مایع از قالب بیرون میآید و کوره فقط باید باقیماندهٔ نازک روی دیوارهٔ حفره را بسوزاند. رزین این مرحله را ندارد. کل حجم پلیمر باید داخل حفره تجزیه شود و از راه تخلخل گچ خارج شود.
دو پیامد مستقیم دارد. اول اینکه رزین هنگام گرم شدن، پیش از تجزیه، منبسط میشود و به دیوارهٔ گچ فشار میآورد — منبع اصلی ترک قالب در کارهای رزینی. دوم اینکه هرچه دیوارهٔ قطعه ضخیمتر باشد، خروج محصولات تجزیه سختتر است؛ برای همین قطعهٔ رزینیِ توپر بسیار پرریسکتر از قطعهٔ رزینیِ توخالی است، در حالی که برای موم این تفاوت تقریباً بیمعناست.
رفتار در چرخهٔ برناوت و خاکستر باقیمانده
موم در کوره
چرخهٔ برناوت موم همان چرخهای است که در هر کتاب ریختهگری نوشته شده و بیشتر کارگاهها آن را از حفظند: نگهداشتن حوالی ۱۵۰ درجه برای تخلیهٔ موم مذاب، بالا بردن پلهای تا حدود ۷۰۰ تا ۷۳۰ درجه برای سوختن باقیمانده و پخت گچ، و بعد پایین آوردن تا دمای تزریق متناسب با عیار فلز. خاکستر باقیمانده در مومهای صنعتی باکیفیت عملاً در حد صدم درصد است. مشکل رایج در موم، خاکستر نیست؛ چسبیدن موم به راهگاه یا تخلیهٔ ناقص در قطعات پیچیده است.
رزین در کوره
رزین به یک پلهٔ اضافه و صبر بیشتر نیاز دارد. الگوی متداول این است: نگهداشتن طولانیتر در دماهای پایین برای خروج تدریجی، یک پلهٔ میانی حوالی ۳۰۰ تا ۴۰۰ درجه که در آن بیشترین حجم تجزیه اتفاق میافتد، و بعد رسیدن به دمای بالای پخت گچ با نگهداشت طولانیتر از موم. کل چرخه معمولاً چند ساعت بیشتر از موم طول میکشد. اگر این چرخه را با تنظیمات موم اجرا کنید، نتیجه قابلپیشبینی است: ترک قالب، سطح دانهدانه و در بدترین حالت خاکستر سیاهی که در حفره میماند و به فلز میچسبد.
چه چیزهایی خاکستر رزین را زیاد میکند
- کیور بیشازحد. شایعترین اشتباه. رزینی که ده دقیقه زیر UV مانده، سفتتر و سختسوزتر است. برای مدل ریختهگری، کیور کوتاه و کنترلشده کافی است.
- شستوشوی ناقص. رزین خام باقیمانده در حفرات و زیر نگینگیر، جایی که ایزوپروپیل به آن نرسیده، در کوره کربن میگذارد.
- دیوارهٔ ضخیم و قطعهٔ توپر. هرچه توده بزرگتر، احتمال ماندن هستهٔ نسوخته بیشتر.
- گچ نامناسب یا کهنه. گچهای مخصوص رزین تخلخل و مقاومت حرارتی متفاوتی دارند. گچ باز مانده و رطوبتگرفته نتیجه را خراب میکند.
- شیب حرارتی تند. بالا بردن سریع دما یعنی انبساط سریع و ترک، پیش از آنکه پلیمر فرصت تجزیه پیدا کند.
دقت و جزئیات
اگر معیار فقط ریزترین جزئیات باشد، امروز رزین جلوتر است. پرینترهای LCD و DLP جواهرسازی با ضخامت لایهٔ ۲۵ تا ۵۰ میکرون و پیکسل XY حوالی ۲۰ تا ۳۵ میکرون کار میکنند. نتیجهاش این است که میلگرد فیلیگری، دندانههای نگینگیر، حکاکی اسم و بافتهای ریز روی سطح، دقیقاً همان چیزی درمیآیند که در فایل بودهاند.
مومجتهای حرفهای در محدودهٔ لایهٔ ۱۶ تا ۳۲ میکرون کار میکنند و در «کیفیت سطح» اغلب بهتر از رزیناند — سطح مومی نرمتر است و خط لایه کمتر دیده میشود. اما در پرکردن جزئیات بسیار ریز و لبههای تیز، رزین معمولاً برنده است.
یک نکتهٔ عملی که در جدولهای تبلیغاتی نمیبینید: دقت چاپ فقط نیمی از ماجراست. رزین در برناوت جمعشدگی و رفتار ابعادی متفاوتی از موم دارد. قطعهای که در فایل ۱۶.۵ است، بسته به متریال و چرخهٔ کوره، ممکن است در فلز نهایی چند صدم میلیمتر جابهجا شود. کارگاهی که سایز انگشتر برایش حیاتی است، باید برای هر متریال یک بار «ضریب جمعشدگی» خودش را با چند نمونه استخراج کند و بعد به آن اعتماد کند.
سرعت و ظرفیت تولید
اینجا اختلاف چشمگیر است. پرینتر رزینی LCD کل سطح لایه را یکباره نوردهی میکند؛ یعنی زمان چاپ به ارتفاع سینی بستگی دارد، نه به تعداد قطعات. سینی پر از بیست انگشتر تقریباً همانقدر طول میکشد که یک انگشتر تنها. برای یک سینی معمولی جواهر، سه تا هشت ساعت.
مومجت قطرهبهقطره و خطبهخط کار میکند و علاوه بر متریال اصلی، باید متریال ساپورت را هم بنشاند. زمان چاپ با حجم قطعات مستقیماً زیاد میشود و برای یک سینی پر، رسیدن به ده تا بیست ساعت عادی است. در عوض، خروجی آن نیازی به مرحلهٔ شستوشوی الکلی و کیور UV ندارد و ساپورت مومی با حمام گرم جدا میشود.
اگر گلوگاه کارگاه شما «تعداد قطعه در روز» است، رزین جواب میدهد. اگر گلوگاه «درصد قطعهٔ سالم پس از ریختهگری» است، موم. برای دیدن ترکیب واقعی این دو در یک خط تولید، صفحهٔ خدمات تولید و فهرست ماشینآلات تصویر روشنتری میدهند.
هزینهٔ مصرفی؛ چه چیزی واقعاً پول میبرد
مقایسهٔ قیمت لیتر رزین با کیلو موم گمراهکننده است، چون واحدها و ضایعات یکی نیستند. برای مقایسهٔ درست، این پنج مؤلفه را برای هر متریال جدا حساب کنید:
- متریال خالص هر قطعه. حجم قطعه ضربدر چگالی متریال. برای رزین معمولاً به گرم و برای موم به گرم، اما نرخ هر گرم بسیار متفاوت است.
- متریال ساپورت. در رزین ساپورت از همان رزین است و شاید ۱۰ تا ۲۵ درصد به مصرف اضافه کند. در مومجت، متریال ساپورت جداگانه است و بسته به هندسه میتواند از خود قطعه بیشتر مصرف شود — این یکی از هزینههای پنهان مومجت است.
- مصرف جانبی. ایزوپروپیل الکل، فیلم FEP یا فیلتر، دستکش، حلال شستوشو. رزین اینجا هزینهٔ جاری دارد؛ مومجت بهجای آن، هزینهٔ هد و سرویس دورهای.
- ضایعات چاپ ناموفق. چاپی که نیمهکاره از سینی کنده میشود، تمام رزینش هدر رفته است.
- هزینهٔ خرابی ریختهگری. مهمترین عدد و همانی که همه فراموشش میکنند. یک قطعهٔ خراب یعنی از دست رفتن گچ، سوخت کوره، وقت اپراتور و — اگر فلز آلوده شود — بخشی از ارزش فلز.
اگر پنج قلم بالا را کنار هم بگذارید، تصویر رایج این است: رزین در هزینهٔ متریال خام بهمراتب ارزانتر است، در هزینهٔ جانبی گرانتر، و در هزینهٔ خرابی — بهویژه برای کارگاهی که چرخهٔ کورهاش هنوز تنظیم نشده — بهشدت گرانتر.
حساسیت و شکنندگی قطعه
مدل رزینیِ کیورشده سفت است اما تُرد. اگر بیفتد، میشکند؛ خم نمیشود. رینگهای نازک و شاخههای فیلیگری در جابهجایی و در مرحلهٔ چسباندن به درخت آسیبپذیرند. از طرف دیگر، رزین در برابر گرمای دست و تابستان کارگاه مقاوم است.
مدل مومی برعکس است: نرمتر و انعطافپذیرتر، اما در برابر گرما بیدفاع. مومی که در ماشین یا کنار پنجرهٔ تابستانی بماند، تغییر شکل میدهد. در عوض، موم را میشود ترمیم کرد — با قلم گرم یک شاخهٔ شکسته را جوش میدهید و کار تمام است. رزین را نمیشود ترمیم کرد؛ باید دوباره چاپ شود.
یک تفاوت عملی دیگر: مدل مومی را میشود مستقیم روی درخت با موم چسباند و اتصال یکپارچه گرفت. برای رزین باید یا از موم چسب استفاده کنید یا با دقت بیشتری راهگاه ببندید، چون محل اتصال دو ماده با رفتار حرارتی متفاوت، نقطهٔ ضعف قالب است.
ایمنی، بو و تهویه
این بخش را جدی بگیرید، چون در کارگاههای کوچک بازار معمولاً نادیده گرفته میشود.
- رزین مایع حساسیتزاست. تماس مکرر پوستی با رزین خام میتواند به حساسیت پایدار منجر شود — یعنی روزی میرسد که دیگر نمیتوانید با آن کار کنید. دستکش نیتریل، نه لاتکس، و پرهیز از تماس مستقیم.
- بخار رزین و الکل. اتاق چاپ رزین باید تهویهٔ فعال داشته باشد. ایزوپروپیل هم قابلاشتعال است و هم بخارش نباید در فضای بسته انباشته شود.
- رزین باطله زبالهٔ خانگی نیست. رزین مایع نباید در فاضلاب برود. باقیماندهٔ رزین را زیر UV کاملاً سخت کنید تا به جامد بیخطر تبدیل شود، بعد دور بیندازید.
- موم عملاً بیخطر است. در چاپ و جابهجایی، مشکل بهداشتی خاصی ندارد. خطر موم در کوره است: دود و بخار برناوت باید مکش داشته باشد، برای هر دو متریال.
- مکش کوره مشترک است. بخار برناوت رزین بوی تندتر و ترکیبات ناخوشایندتری دارد. اگر کوره در فضای بستهٔ مغازه است، رزین انتخاب بدی است مگر با هودی که واقعاً به بیرون تخلیه کند.
نگهداری متریال
رزین دشمنهای مشخصی دارد: نور، گرما و زمان. بطری رزین باید در بستهٔ کدر و دور از نور بماند؛ حتی نور غیرمستقیم پنجره در طول هفتهها آن را غلیظ میکند. دمای پایین انبار در زمستان بازار هم مسئلهساز است — رزین سرد ویسکوزیتهٔ بالاتری دارد و لایهها ناقص میچسبند. رزین را قبل از چاپ به دمای اتاق برسانید و بطری را خوب تکان دهید، چون پرکنندهها و رنگدانهها تهنشین میشوند. عمر مفید انبارداری معمولاً حدود یک سال است.
موم راحتتر است اما بیدردسر نیست. موم بلوکی و تزریقی سالها میمانند، به شرط دور بودن از گرما و آفتاب. موم دستگاههای مومجت داستان دیگری است: کارتریج نیمهمصرف در دستگاه خاموش میتواند در مسیر تغذیه بماند و سفت شود، و هد چاپ به سیکل نگهداری منظم نیاز دارد. قاعدهٔ عملی مومجت این است که دستگاه را روشن و در حالت آمادهباش نگه دارید؛ خاموشی طولانی گرانتر از برق مصرفی تمام میشود.
جدول مقایسهٔ کامل
| معیار | موم (مومجت / دستتراش / تزریقی) | رزین کستبل (LCD / DLP) |
|---|---|---|
| ماهیت ماده | هیدروکربن؛ ذوب و تبخیر میشود | فوتوپلیمر؛ باید تجزیه و بسوزد |
| ضخامت لایهٔ رایج | ۱۶ تا ۳۲ میکرون (مومجت) | ۲۵ تا ۵۰ میکرون |
| جزئیات بسیار ریز | خوب | عالی |
| صافی و نرمی سطح | عالی؛ خط لایه کمرنگ | خوب؛ خط لایه در سطوح شیبدار دیده میشود |
| خاکستر پس از برناوت | تقریباً صفر | کم تا متوسط؛ به کیفیت رزین و چرخه وابسته |
| حساسیت چرخهٔ برناوت | پایین؛ چرخهٔ استاندارد و بخشنده | بالا؛ چرخهٔ طولانیتر و پلهٔ میانی لازم |
| انبساط داخل قالب | ناچیز؛ ابتدا ذوب و خارج میشود | قابلتوجه؛ عامل اصلی ترک گچ |
| سرعت ساخت سینی پر | کند؛ با حجم قطعات زیاد میشود | سریع؛ تابع ارتفاع سینی، نه تعداد |
| پسپردازش | جدا کردن ساپورت در حمام گرم | شستوشو با الکل + کیور UV کنترلشده |
| هزینهٔ متریال هر قطعه | بالاتر؛ متریال ساپورت جداگانه مصرف میشود | پایینتر |
| هزینهٔ سرمایهای دستگاه | بسیار بالا (مومجت صنعتی) | پایین تا متوسط |
| هزینهٔ نگهداری دستگاه | بالا؛ هد، سرویس دورهای، قطعات اورجینال | پایین؛ فیلم FEP و صفحهٔ LCD مصرفی |
| شکنندگی مدل | نرم و انعطافپذیر؛ حساس به گرما | سفت و تُرد؛ مقاوم به گرما |
| ترمیمپذیری | دارد؛ با قلم گرم اصلاح میشود | ندارد؛ باید دوباره چاپ شود |
| اتصال به درخت | یکپارچه و مطمئن | نیازمند دقت؛ محل اتصال نقطهٔ ضعف است |
| ایمنی و تهویه | کمخطر در چاپ؛ مکش فقط برای کوره | حساسیتزا؛ تهویه و دستکش نیتریل الزامی |
| نگهداری متریال | ساده؛ دور از گرما | حساس به نور، گرما و زمان؛ عمر انبار حدود یک سال |
| بهترین کاربرد | قطعات توپر، کارهای سنگین، سفارش تکنسخهٔ گران، مدل مادر برای لاستیک | تیراژ، قطعات ظریف و نگیننشان، نمونهسازی سریع |
کدام متریال برای کدام کارگاه
کارگاه کوچک؛ یک نفر، سفارش پراکنده
پرینتر رزینی رومیزی. دلیلش اقتصادی است، نه فنی: هزینهٔ ورود پایین است، فضای کم میخواهد و اگر کار کم شد، سرمایهٔ خوابیدهتان بزرگ نیست. اما دو شرط دارد. اول اینکه گوشهای با تهویهٔ واقعی برای دستگاه و شستوشو کنار بگذارید. دوم اینکه چرخهٔ برناوت رزین را جدا از موم تعریف کنید و در ابتدا با قطعات کمارزش تست کنید، نه با سفارش مشتری. تا وقتی نرخ سلامت ریختهگریتان تثبیت نشده، ریختهگری کارهای گران را برونسپاری کنید.
کارگاه متوسط؛ سفارش مداوم و تنوع بالا
ترکیب هر دو، اما نه لزوماً با خرید دو دستگاه. الگوی متداول و معقول این است: پرینتر رزینی در کارگاه برای نمونه، تأیید مشتری و کارهای ظریف؛ و برونسپاری مدل مومی برای قطعات سنگین، توپر یا سفارشهای گرانی که خرابی در آنها پذیرفتنی نیست. اینجا نکتهٔ کلیدی مدیریتی است، نه فنی — باید بدانید هر سفارش را در کدام صف بگذارید.
تولید تیراژ؛ عمدهفروشی و پخش
در تیراژ، هیچکدام از این دو بهتنهایی برندهٔ اصلی نیستند؛ برندهٔ اصلی قالب لاستیکی است. مسیر درست این است که یک «مدل مادر» با بالاترین کیفیت ممکن بسازید — و اینجا مومجت یا رزین باکیفیت با پرداخت دقیق ارزشش را دارد — بعد از آن نقره یا برنج بریزید، از آن لاستیک بگیرید و بقیهٔ کار را با موم تزریقی جلو ببرید. هزینهٔ هر قطعه در این مسیر به کسری از چاپ مستقیم میرسد. چاپ مستقیمِ صد قطعه فقط وقتی منطقی است که هر قطعه با دیگری فرق داشته باشد؛ مثلاً حکاکی اسم یا سایزهای متفاوت.
اشتباههای رایج که پول میسوزانند
- اجرای چرخهٔ برناوت موم برای رزین. بزرگترین و پرتکرارترین اشتباه. اگر فقط یک چیز از این مقاله بماند، همین باشد.
- کیور بیشازحد مدل رزینی. «هرچه سفتتر بهتر» برای قطعهٔ مکانیکی درست است، برای مدل ریختهگری فاجعه است.
- چاپ قطعهٔ توپر با رزین. قطعات حجیم را توخالی طراحی کنید و سوراخ تخلیه بگذارید. هم متریال کمتر مصرف میشود، هم برناوت تمیزتر است.
- خرید رزین بینام با برچسب castable. تفاوت بین رزین کستبل حرفهای و رزین ارزان، در قیمت چند سفارش خراب جبران میشود.
- استفاده از یک گچ برای هر دو متریال. گچ مخصوص رزین و گچ استاندارد موم، رفتار حرارتی و تخلخل متفاوتی دارند.
- نادیده گرفتن ساپورت روی سطح دیده. زاویهٔ قرارگیری قطعه روی سینی از تعداد ساپورتها مهمتر است؛ رد ساپورت روی سطح صیقلی، ساعتها پرداخت اضافه میآورد.
- مقایسهٔ متریال بدون حساب کردن نرخ خرابی. متریال ارزانی که ده درصد کارها را خراب میکند، از متریال گرانتری که یک درصد خراب میکند گرانتر است.
- نگهداشتن رزین باز یا در معرض نور. بطری باز و آفتابخورده یعنی چاپهای ناموفق بیدلیل، چند هفته بعد.
جمعبندی عملی برای انتخاب
اگر کارتان قطعات ظریف، نگیننشان، متنوع و با تیراژ متوسط است و کورهٔ قابلبرنامهریزی دارید، رزین کستبل باکیفیت انتخاب اقتصادیتری است. اگر قطعات سنگین و توپر میریزید، سفارشهای تکنسخهٔ گران میگیرید، یا کورهٔ شما چرخهٔ چندپلهای دقیق را نمیتواند اجرا کند، موم گزینهٔ کمریسکتر است. و اگر میخواهید هر دو را داشته باشید بدون سرمایهگذاری روی دستگاه، برونسپاری مدل و ریختهگری منطقیترین راه شروع است. برای دیدن کل مسیر از فایل تا قطعهٔ نهایی، راهنمای کامل پرینت سهبعدی در طلاسازی را بخوانید و اگر طرح مشخصی در ذهن دارید، از سفارش طرح اختصاصی شروع کنید.
سؤالات متداول
موم بهتر است یا رزین؟
هیچکدام بهطور مطلق بهتر نیست. موم در برناوت تمیزتر و کمریسکتر است و برای قطعات سنگین، توپر و سفارشهای گران انتخاب مطمئنتری است. رزین سریعتر، ارزانتر و در جزئیات ریز دقیقتر است و برای تیراژ و کارهای ظریف میچربد. تصمیم را نوع قطعه، تیراژ و توانایی کورهٔ شما تعیین میکند، نه برتری ذاتی یکی بر دیگری.
آیا رزین کستبل واقعاً خاکستر میگذارد؟
رزین کستبل باکیفیت با چرخهٔ برناوت درست، خاکستر قابلتوجهی نمیگذارد. خاکستر معمولاً نتیجهٔ سه چیز است: رزین بیکیفیت، کیور بیشازحد قطعه، یا اجرای چرخهٔ حرارتی موم بهجای چرخهٔ رزین. قطعات توپر و ضخیم هم احتمال ماندن هستهٔ نسوخته را زیاد میکنند. با رزین درست و چرخهٔ درست، نتیجه به موم بسیار نزدیک میشود.
میتوانم موم و رزین را در یک درخت با هم بریزم؟
فنی امکانپذیر است اما توصیه نمیشود. دو ماده رفتار حرارتی متفاوتی دارند: موم زودتر و در دمای پایینتر خارج میشود، رزین دیرتر و با انبساط. چرخهای که برای هر دو بهینه باشد وجود ندارد؛ ناچار برای یکی بیشازحد و برای دیگری کم است. اگر مجبورید، چرخهٔ رزین را اجرا کنید و انتظار کیفیت کمتری از قطعات مومی داشته باشید.
برای شروع در یک کارگاه کوچک کدام را بخرم؟
پرینتر رزینی رومیزی با یک رزین کستبل شناختهشده. هزینهٔ ورود پایین است، فضای کمی میگیرد و اگر مسیر کاریتان عوض شد سرمایهٔ زیادی گیر نکرده است. اما پیش از خرید، دو چیز را حل کنید: تهویهٔ محل چاپ و شستوشو، و امکان اجرای چرخهٔ برناوت چندپلهای در کوره. بدون این دو، دستگاه ارزان به هزینهٔ گران تبدیل میشود.
چرا قطعهٔ رزینی من در ریختهگری تَرَک میاندازد؟
تقریباً همیشه انبساط رزین پیش از تجزیه است. رزین برخلاف موم از قالب بیرون نمیریزد؛ گرم میشود، منبسط میشود و به دیوارهٔ گچ فشار میآورد. راهحلها: شیب حرارتی ملایمتر در دماهای پایین، افزودن پلهٔ نگهداشت میانی، طراحی قطعه بهصورت توخالی با سوراخ تخلیه، و استفاده از گچ مخصوص رزین بهجای گچ استاندارد موم.
کارشناسان 3dwax هر روز از ۹ تا ۲۰ پاسخگوی شما هستند — از انتخاب دستگاه تا ثبت سفارش طرح اختصاصی.
این مطلب را تیم فنی 3dwax نوشته است؛ مجموعهای فعال در طراحی، پرینت سهبعدی و ریختهگری طلا و جواهر در تهران، بازار بزرگ، خیابان ۱۵ خرداد. محتوا بر پایهٔ کار روزمره در کارگاه و تجربهٔ مستقیم با دستگاهها و متریال بازار ایران تهیه شده است.
آخرین بهروزرسانی: ۱۰ شهریور ۱۴۰۵مقالههای مرتبط
قیمت رزین طلاسازی؛ هزینهٔ واقعی هر قطعه
قیمت رزین طلاسازی بهتنهایی معیار درستی نیست؛ آنچه اهمیت دارد هزینهٔ هر قطعهٔ سالم است. این هزینه از پنج جزء ساخته میشود: رزین خو…
وکس و رزینشستوشوی قطعهٔ رزینی؛ الکل ایزوپروپیل و جایگزینها
برای شستشوی قطعه رزینی، الکل ایزوپروپیل با خلوص نود درصد به بالا هنوز استاندارد عملی است؛ حلالهای نقطهاشتعالبالا و محلولهای پا…
وکس و رزینوکس تراش دستی در برابر وکس چاپی؛ مقایسهٔ واقعی
وکس تراش دستی برای فرمهای آزاد، تکسفارش فوری و اصلاح لحظهای صرفه دارد؛ وکس چاپی برای تقارن، تکرار، ریزکاری و سایزبندی بیرقیب ا…